

金属件重、形状杂,缠膜裹不住,一叉车就散
金属加工件的重量分布极不均匀——一台机床底座可能重 1.5 吨,一托五金标准件也有 800 公斤,重心常常偏在托盘的一个角上。普通转盘缠膜机靠托盘旋转带膜,缠出来的膜层上下一样厚,重心偏的那一侧根本没裹紧。叉车一插、一抬、一个转弯,整托就歪了。到港卸货时散包,轻则返工重包,重则工件磕碰报废。缠绕打包一体机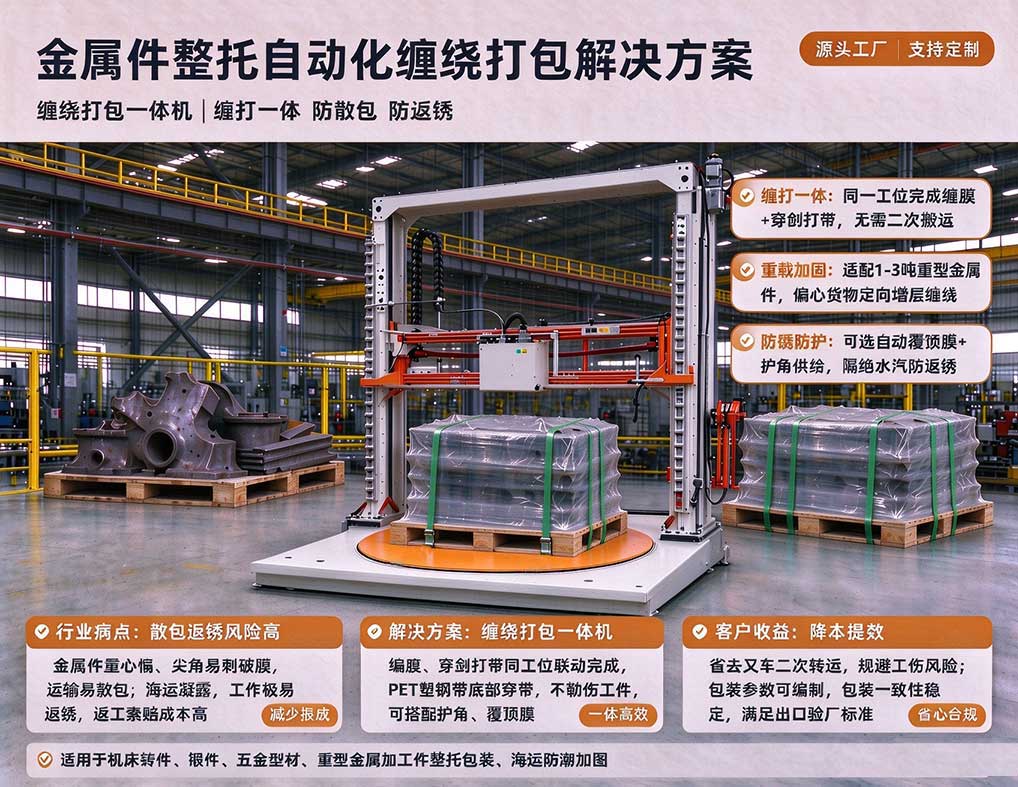
毛刺尖角刺破膜层,防护等于没做
铸件、锻件、型材切割件,边角全是毛刺和锐边。缠绕膜在预拉伸后本身处于张力状态,一旦被尖角顶住,运输振动几分钟就磨穿。膜破了,防潮层就断了——海运集装箱里昼夜温差可达 15℃、相对湿度常超过 85%,水汽直接进到工件表面。涂了防锈油也不一定管用,油膜挡不住持续凝露。金属件托盘缠绕打包机
缠膜、打带两道工序两个工位,搬运比包装还费时间
传统做法是:人工叉到缠膜机缠膜 → 再叉到打带工位人工穿带 → 再叉到待发区。一托货要动三次叉车、占三个工位、等三个节拍。重型件每搬一次都有磕碰风险,而且人工穿带要弯腰钻到托盘底下,是车间里最容易出工伤的动作之一。机械整机出口包装设备
包装标准靠人,出口订单被客户投诉
同一个车间,老师傅缠 6 层,新员工缠 3 层;打带位置全凭手感,有的打在工件上,有的打在托盘缝里。出口客户验厂时要求提供包装作业规范,拿不出来。货到海外客户手里,拆开发现有散包、有锈点,索赔和返工的成本远高于包装本身。缠膜打带一体机
从设备维度看,转盘式缠膜机的受力逻辑是“货物跟着转盘转”,转盘直径和承重直接限制了它能包多大的件。金属件普遍超重,单托 1-3 吨很常见,转盘机转速一高就甩货,只能降速,效率上不去;而且转盘机的膜架是固定高度,只能做等高缠绕,对重心偏移的货物无能为力。打带环节更是完全独立的人工工序,和缠膜之间没有任何联动。金属件防锈包装方案
从工艺维度看,缠膜解决的是“包裹和防尘防潮”,打带解决的是“抗压和抗散”,两者本来是互补的,但分两道工序做,就会出现“膜缠好了但带没打紧”“带打紧了但膜被带勒破”的矛盾。更关键的是,金属件的防锈依赖相对密封,而缠膜本身不是密封工艺——膜层之间有缝隙,托盘底部是敞开的,水汽从底部上来,从上往下锈。重型托盘缠绕机
大宏智能缠绕打包一体机把缠膜和打带合并到同一个工位、同一道节拍完成。货物叉上转盘后,设备先按设定层数完成缠绕膜包裹,膜架自动断膜、抚平,紧接着打带机构从剑槽穿带、收紧、热熔焊接,全程不需要人工介入,也不需要二次搬运。
针对金属件的三个特殊要求,设备做了对应设计:
重心偏移——采用光电自动测高配合变频调速,缠到货物上部自动降速增层,重心偏的一侧可以设定额外加固圈数,解决“一侧裹不紧”的问题。
尖角刺破——可选配护角自动供给装置,缠膜前先送四个护角,膜层压在护角上而不是直接压在毛刺上,膜的实际防护寿命能提升数倍。
防锈密封——可选配顶部覆膜机构,缠完后自动覆一层顶膜,形成“底膜 + 侧膜 + 顶膜”的完整包裹,配合托盘底部的垫膜,把工件和外界湿气隔开。
打带部分采用穿剑式结构,PET 塑钢带从托盘底部剑槽穿过,避开工件本体,不会勒伤表面。带子张力可调,针对重型件可以设定更高的锁紧力,整托形成一个刚性整体。
选缠绕打包一体机,重点看四个参数:
一、承重与转盘直径。 金属件单托重量普遍在 1-3 吨,转盘动载承重建议不低于 2 吨,重载场景要选 3 吨以上机型。转盘直径要匹配你最大托盘的对角线——1200×1000mm 标准托盘,转盘直径建议 1650mm 以上,否则托盘四角悬空,转起来会晃,长期还会损伤转盘轴承。
二、缠膜与打带的节拍匹配。 两个动作在一台设备上完成,节拍必须匹配,否则会出现“膜缠完了等打带”的等待。选型时要求供应商提供实测的单托总节拍(从叉车上料到下料),而不是单独报缠膜速度和打带速度。
三、膜架预拉伸能力。 金属件包裹要求张力大,预拉伸比建议 250% 以上,且要能无级调节。预拉伸比越高,同样包裹效果下耗膜越少——这是长期成本的大头,一年下来差的钱可能比设备差价还多。
四、打带位置与数量可编程。 不同规格的金属件,打带位置不一样。设备要能存储多组配方,换产品时调出来就行,不用重新调机械位置。这一点对多品种小批量的加工厂尤其重要。
另外,如果车间已经有输送线,建议选在线式一体机,直接对接产线;如果是多品种小批量、场地经常调整,选带脚轮的移动式或转盘式更灵活。
问:缠绕打包一体机比“缠膜机 + 人工打带”贵多少?多久能回本?
答:一体机的采购价通常是单台缠膜机的 1.8-2.5 倍,但省掉了独立的打带工位、一名操作工和两次叉车搬运。按两班制、每班 200 托的产能测算,人工成本、搬运损耗和返工成本加在一起,一般 12-18 个月能收回差价。如果订单以出口为主、包装标准要求高,回本周期会更短。
问:金属件有毛刺,会不会把膜和带都割断?
答:这是金属行业最常见的问题。解决方案有两层:设备端加装护角自动供给,让膜层不直接接触毛刺;工艺端在缠膜前对关键尖角做简单处理,比如贴护角、套珍珠棉。打带用的是 PET 塑钢带,抗切割能力比 PP 带强得多,而且穿剑走托盘底部,不经过工件锐边。
问:一体机能包多重、多大的件?
答:常规机型动载承重 2 吨,重载机型可做到 3-5 吨,具体要看转盘结构和驱动配置。缠绕高度一般可做到 2.2-2.8 米,托盘尺寸适配 800×800 到 1500×1500mm。超重超大件建议先提供工件图纸和托盘尺寸,由厂家做专项方案。
问:出口海运的防锈,光靠缠膜够吗?
答:不够。缠膜解决的是机械固定和防尘,不是密封防锈。海运集装箱昼夜温差可达 15℃、相对湿度常超过 85%,持续凝露环境下单靠缠绕膜挡不住水汽。建议采用“缠膜 + 顶膜 + 底部垫膜”的完整包裹,必要时在膜内加干燥剂,或改用 VCI 气相防锈膜。防锈是系统工程,包装只是其中一层,工件清洁干燥、密封完整、尖角保护缺一不可。
问:设备日常维护复杂吗?
答:核心是膜架和打带机构两处。膜架要定期检查预拉伸辊的清洁度和磨损,打带机构要清理剑槽内的碎屑、检查热熔刀的焊接面。整机采用 PLC 控制,故障会报代码,普通机修工按手册就能处理,建议每季度做一次全面保养。


 自动智能缠绕机系列
 行业定制缠绕机系列
 开箱封箱打包机系列
 输送流水线
 耗材系列
 扫一扫 关注官方微信

 贴心的服务