

痛点一:人工缠膜效率低,越长越难缠。 一根 6 米型材,两个人抬着、一个人绕膜,转一圈走一圈,单支打包往往要好几分钟。订单集中发货时,包装工位常常成为整条产线的堵点。
痛点二:表面刮擦,氧化膜和喷涂面损伤。 铝型材表面经过阳极氧化或粉末喷涂处理,棱角锋利、膜面娇气。人工缠绕时膜卷拖地、工人手套摩擦、型材之间直接碰撞,都会留下划痕,返工和索赔的成本远高于包装本身。
痛点三:运输途中散捆、端头磕碰。 型材成捆后如果没有整体锁固,装车、卸货、长途颠簸时容易散开,端头互相撞击导致变形。特别是出口订单,海运多次转运,散捆几乎是必然事件。
痛点四:包装标准不统一,影响验货与品牌形象。 人工缠绕的松紧、层数、覆盖范围全凭工人手感,同一批货外观差异明显。面对要求严格的客户验厂或出口验货,很难给出稳定的包装标准。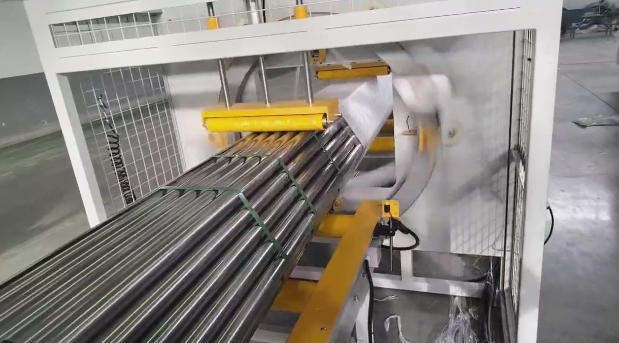
根本原因在于设备错配。 市面上大量缠绕设备是为托盘货物设计的转盘式机型,货物放在转盘上旋转缠绕。但 6 米长料根本放不上转盘,转起来半径过大、场地也放不下,所以长料行业长期只能靠人工。
其次是缠绕工艺本身不匹配。 长料需要的是沿长度方向均匀包覆,而不是原地转圈。人工绕膜时,工人走动速度、手臂力度都在变化,膜层厚薄不均,棱角处容易被拉破,起不到真正的防护作用。
第三是缺少端头与棱角保护环节。 型材最脆弱的是两端切口和四条棱边,普通缠绕只包了侧面,端头裸露,磕碰风险依然存在。
第四是产线衔接断层。 很多型材厂的挤出线、喷涂线已经自动化,但包装段仍是人工,前后节拍对不上,成品在包装区堆积,反而占用了大量车间面积。
水平式缠膜机(也称卧式缠绕机)的核心逻辑,是让工件水平放置、保持不动,由缠绕环或摇臂围绕工件旋转,完成整支或整捆的包覆。这与转盘机的思路正好相反,却恰好适配长料。
具体解决路径有四条:
第一,效率问题。 工件通过输送辊道进入缠绕区,到位后自动感应、自动上膜、自动断膜,单支或整捆打包时间可以压缩到几十秒级,配合前后辊道可实现连续作业,包装段不再是瓶颈。
第二,表面保护问题。 工件全程不翻转、不搬抬,减少人工接触;膜架带预拉伸功能,膜在缠绕前被均匀拉伸,贴合更紧、用量更省,同时避免因张力突变拉破膜面。
第三,散捆与端头问题。 整捆缠绕可以把多支型材锁成一个整体,配合端面护板、护角或端头包覆装置,两端切口和棱边同时得到保护,长途运输和多次转运也不易散开。
第四,标准化问题。 缠绕层数、重叠率、张力、上下留边都可以在控制面板上设定,同一批次包装效果一致,方便制定企业内部的包装作业标准,也更容易通过客户验厂和出口验货。
如果后续还要加固,可以在缠膜段后接穿剑打带机或捆扎机,形成“缠膜+打带”一体化工位,先缠后打或先打后缠都能按工艺需求配置。
问:水平式缠膜机和托盘缠膜机有什么区别?
答:托盘缠膜机是货物放在转盘上旋转,适合托盘堆垛类货物;水平式缠膜机是工件水平放置不动、缠绕机构绕工件旋转,适合型材、管材、板材等长条形货物。两者适用场景不重叠。
问:6 米长的型材真的能自动打包吗?
答:可以。设备按工件长度配置辊道,工件输送到位后自动感应启动,缠绕环沿工件长度方向行走完成包覆,全程不需要人工搬抬。
问:能不能直接对接现有的挤出线或喷涂线?
答:可以对接,需要在选型阶段确认输送高度、节拍、电气接口和信号协议。建议提供现场布局图和产线节拍数据,由厂家出具对接方案后再定设备。
问:缠绕膜用量会不会很高?
答:膜架带预拉伸功能,膜在缠绕前被拉伸,同等防护效果下用膜量更省。具体耗量与实际缠绕层数、重叠率、工件周长有关,可以在试机时实测。
问:定制机型交期一般多久?
答:标准机型交期较短,加长、加宽或需要特殊对接的定制机型周期会更长。建议在下单前把工件参数和产线条件一次性确认清楚,避免中途变更影响交期。


 自动智能缠绕机系列
 行业定制缠绕机系列
 开箱封箱打包机系列
 输送流水线
 耗材系列
 扫一扫 关注官方微信

 贴心的服务