

中力股份 11月7-13日在江苏靖江办了第十一届“双11”,主题“将来已来”,中力这届活动最值得琢磨的不是近百款设备,而是它对外的表述方式——不再讲单机参数,讲“30 多个经落地验证的工程化场景解决方案”,讲“企业不用大规模拆改厂房,就能快速上线”。董事长何金辉说得很直白:制约智能机器人规模化落地的核心瓶颈,不在单机性能,而在作业环境与产品载体的标准化程度不足。
换句话说,客户不是买不起设备,是买回去用不起来。
这个逻辑放到后道包装上,几乎一模一样。缠膜机、打包机、码垛机、输送线,单拎出来每一台都不难买,难的是把它们串成一条能连续跑的线。
行业数据也在往这个方向走:据中国工程机械工业协会统计,2026 年 1-9 月全国叉车销量 129.75 万台,同比增长 17.3%,出口 49.75 万台,增长 21.6%。搬运端的自动化渗透率在快速抬升,包装端如果还停在人工,整条链的节拍就卡在最后一环。
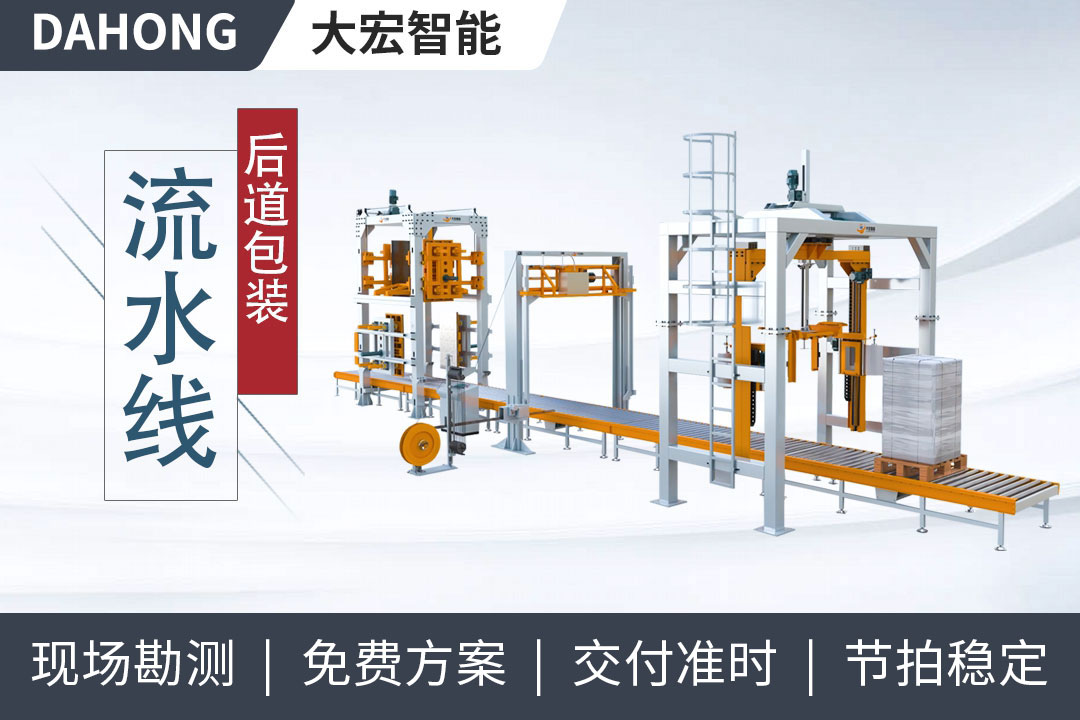
后道包装流水线、自动化包装整线、缠膜打带码垛流水线、后道包装整线交付、包装线非标定制、智能物流包装对接
断层一:物流端无人了,包装端还是三个人围着货转
厂内物流上了 AGV、无人叉车,货物从产线自动搬到包装区——然后停下了。因为包装区还是两三个人在手工缠膜、手工穿带、手工推托盘。前段投了几百万做自动化,最后一环靠人力,整条链的实际产能由最慢的那一环决定。
更现实的问题是:无人叉车按节拍送货,包装区接不住,货就堆在缓冲区。堆到一定程度,要么加人,要么让前段降速——两种做法都在抵消自动化的投入。
断层二:单机拼不出整线,节拍、接口、责任三处对不上
很多工厂的做法是分开采购:缠膜机找一家、打包机找一家、输送线找一家、码垛再找一家。结果通常是三处对不上:
断层三:交付方式没变,客户要“上线即用”,供应商给“设备+安装+你自己调”
传统交付是:签合同 → 发货 → 安装 → 调试 → 验收 → 走人。调试阶段发现节拍不匹配、接口不通、场地放不下,再回来改,工期一拖两三个月。
而客户真正需要的交付是:先勘测现场、先算节拍、先定接口标准,设备到场前方案已经跑过一遍。中力这次讲的“3D 扫描与数字孪生 1:1 还原现场工况,勘测效率提升 60%、方案偏差降低 80%”,说的就是这件事——把调试搬到发货之前。
第一,后道包装是非标程度最高的环节。 搬运端可以标准化——托盘尺寸统一、载具统一,机器人就能复制。但包装端的货物千差万别:金属件有毛刺、储能柜两米多高、食品整垛怕压、化工桶装怕漏。每一类货物的缠绕层数、打带位置、缓冲方式都不一样,标准化难度天然高于搬运。
第二,后道包装横跨“产线”和“物流”两个体系。 它上游接产线节拍,下游接仓储物流。上游按件/分钟算,下游按托/小时算,中间还要做码垛转换。这个转换点如果没人负责,就是天然的责任真空。
第三,后道包装的投入产出比不直观。 上一台机器人,能算出替代几个人;上一套包装线,省的是“搬运次数、返工率、货损率、场地占用”这些隐性成本。算不清账,决策就往后拖。
大宏智能这几年做的后道包装整线,核心不是把设备堆在一起,而是把交付顺序倒过来。
第一步,先测工况,不先报价。 拿客户的真实货物、真实托盘、真实产能需求,测三个数:单托包装节拍、货物重心与外形特征、现场可用场地尺寸。这三个数出来,方案才有依据。很多项目失败的根源是报价在勘测之前。
第二步,按最慢环节定整线节拍。 整线产能不取决于最快的设备,取决于最慢的那台。所以设计顺序是:先定整线目标节拍 → 反推每台设备的节拍要求 → 留 15%-20% 余量。缠膜、打带、输送、码垛四段的节拍必须匹配,不能各报各的。
第三步,接口标准化前置。 输送高度、托盘定位方式、PLC 通讯协议、安全联锁信号,这四项在方案阶段就定死,写进技术协议。设备到场后是“对接”,不是“改造”。
第四步,分阶段上线,不追求一次到位。 中力讲的“四大场景方案可拆分、可组合,企业可从最紧迫的单一场景切入逐步迭代”,这个思路后道包装同样适用。预算有限就先上最卡的那一环——通常是缠膜+打带,因为这两道最耗人工;跑顺了再接码垛和仓储对接。
第五步,把验收标准写进合同。 不是“设备能转”,而是“连续 8 小时运行,单托节拍 ≤X 秒,故障停机 ≤Y 次”。可量化的验收标准,是整线交付和单机拼装的分水岭。
看它有没有自己的核心设备。 纯集成的贸易商,节拍对不上时只能让你改需求;有自研核心设备的供应商,可以调设备去适配你的工况。后道包装的核心设备是缠膜机和打包机,这两样自己做,整线才有调整空间。
看它敢不敢做节拍承诺。 敢在合同里写“整线节拍 ≤X 秒/托”的,通常是自己跑过线的;只说“设备参数达标”的,是把风险留给你。
看它有没有同行业落地案例。 后道包装的行业差异极大,金属件和食品整垛的包装逻辑完全不同。要求供应商提供同行业、同量级的案例,最好能实地看线。
看它的服务半径。 后道包装是天天要用的设备,故障响应时间比设备价格更重要。本地有服务团队、备件能当天到的,长期成本更低。
问:后道包装整线一般要投多少钱?
答:跨度很大,取决于自动化程度和产能。只做缠膜+打带两道工序的半自动线,投入相对可控;做到缠膜、打带、码垛、输送、仓储对接全自动,投入会高一个量级。建议先算清楚当前的人工成本、返工率和货损,再决定投到哪一步,不要一步到位。
问:我们厂房老、空间小,能上整线吗?
答:可以,但要先勘测。老厂房常见的问题是层高不够、通道窄、地面承重不足。解决方案通常是选紧凑型设备、改用 L 型或 U 型布局、把码垛环节后移到仓库端。关键是方案阶段就把场地约束纳入设计,而不是设备到了再想办法。
问:整线和单机拼装,价格差多少?
答:整线报价通常比单机拼装高 10%-20%,但省掉的是接口改造费、反复调试的工期、以及后期扯皮的时间成本。如果算上因为节拍不匹配导致的产能损失,整线的实际成本往往更低。
问:已经买了部分设备,还能做整线吗?
答:能。做法是先评估现有设备的节拍和接口,能复用的复用,不能复用的作为过渡段保留。整线交付不等于全部换新,很多项目是“保留 60%、新增 40%”。
问:整线交付的周期一般多久?
答:从勘测到上线,标准化程度高的项目通常 2-4 个月,非标定制多的 4-6 个月。周期长短主要取决于方案确认的速度和非标件的加工量,设备本身的生产周期反而占比较小。


 自动智能缠绕机系列
 行业定制缠绕机系列
 开箱封箱打包机系列
 输送流水线
 耗材系列
 扫一扫 关注官方微信

 贴心的服务